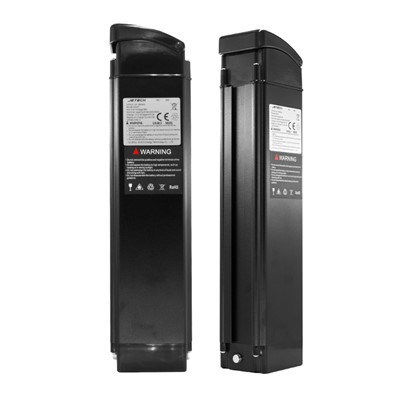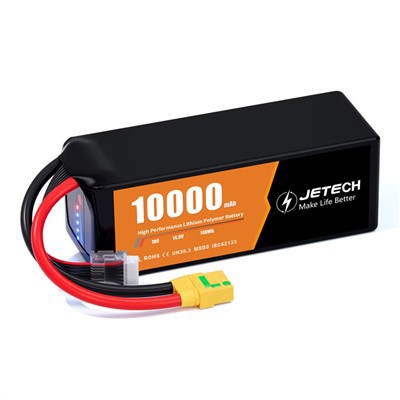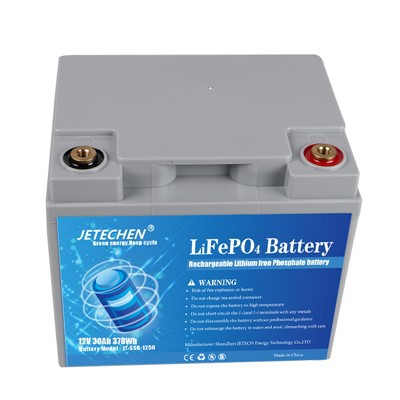


Výroba lithiových baterií je systematický inženýrský proces vyžadující vysokou přesnost a čistotu. Točí se kolem pěti základních fází: „Čištění materiálu → Tvorba elektrod → Sestavení buňky → Chemická aktivace → Ověření kvality.“ Během celého procesu musí být přísně kontrolována vlhkost, nečistoty a parametry procesu, aby byla zajištěna bezpečnost, kapacita a životnost baterie. Například -známá elektrická vozidla Tesla používají baterie složené z 18 650 lithium-iontových článků zapojených sériově a paralelně. S rostoucí popularitou nových energetických vozidel se odvětví energetických baterií stává stále důležitější!
Základní materiály:
Katoda (určuje hustotu energie): Lithium Iron Phosphate (LFP), Ternární materiály (NCM/NCA, např. Lithium Nikel Cobalt Manganese Oxide).
Anoda (určuje životnost): přírodní grafit / umělý grafit (mainstream), křemíkové -karbonové kompozitní materiály (směr pro vysokokapacitní upgrady).
Elektrolyt (iontové transportní médium): Hexafluorofosfát lithný (LiPF₆) + organická rozpouštědla na bázi uhličitanu- (např. EC/DMC).
Separátor (Zabraňuje zkratům): Polypropylen (PP) / Polyethylen (PE) kompozitní membrána (Porozita 40%-50%).
Buňka
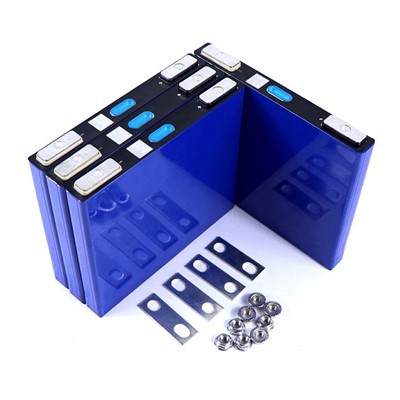
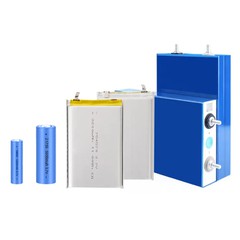
V závislosti na scénáři aplikace (EV / Úložiště energie / Spotřební elektronika) jsou články kategorizovány do typů Cylindrical, Prismatic a Pouch, s malými odchylkami v montážních postupech:
|
Typ buňky |
Způsob montáže |
Reprezentativní produkty |
|
Válcový |
Navíjení (elektrody + separátor navinutý do válce) |
Tesla 18650/4680, Panasonic 21700 |
|
Prizmatický |
Stohování (elektrody + separátor naskládané vrstvu po vrstvě) |
Ternární lithiová prizmatická baterie CATL (pro EV) |
|
Vak |
Stohování (baleno v hliníkové-plastové fólii) |
Baterie do mobilních telefonů / notebooků |
21krokový provozní proces:
Krok 1: Míchání anodové kaše
Krok 2: Míchání katodové kaše
Krok 3: Povlak
Krok 4: Kalandrování
Krok 5: Řezání
Krok 6: Sušení
Krok 7: Navíjení
Krok 8: Vložení pouzdra
Krok 9: Bodové svařování
Krok 10: Pečení
Krok 11: Doplnění elektrolytu
Krok 12: Svařování uzávěru
Krok 13: Čištění
Krok 14: Skladování v suchu
Krok 15: Kontrola vyrovnání
Krok 16: Laserové značení pouzdra
Krok 17: Formace
Krok 18: Měření OCV
Krok 19: Uložení okolní teploty
Krok 20: Třídění kapacity
Krok 21: Závěrečná kontrola
Provádí se 100% úplná kontrola, přičemž jsou přímo odstraněny-neshodné produkty. Položky základní kontroly jsou následující:
|
Typ inspekce |
Standardní požadavek |
Účel |
|
Test kapacity |
Skutečná kapacita Větší nebo rovna 95 % jmenovité kapacity (0,5C nabití/vybití) |
Zajišťuje dodržování rozsahu |
|
Test životnosti cyklu |
Uchování kapacity Větší nebo rovno 80 % po 1000 cyklech |
Ověřuje trvanlivost |
|
Test bezpečnosti |
Žádný požár/výbuch během přebití (1,2x napětí), zkratu, tepelného šoku (85 stupňů) |
Shoda s normami UL 9540A / IEC 62133 |
|
Kontrola vzhledu / rozměrů |
Žádné škrábance, otoky; Rozměrová tolerance ±0,2 mm |
Zajišťuje kompatibilitu s následnou montáží |
|
Test vnitřního odporu |
Vnitřní odpor 50 mΩ nebo menší (Polymer Pouch Cell) |
Zaručuje účinnost nabíjení/vybíjení |